 EN
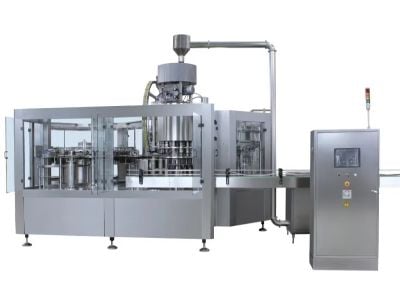
Monoblock-Flüssigkeitsabfüllmaschinen sind für Unternehmen in der Getränke-, Milch- und anderen Flüssigkeitsindustrien unverzichtbar, da sie die Abfüll- und Verpackungsprozesse in ein einziges, effizientes System integrieren. Für B2B-Käufer ist es entscheidend, die Vorteile dieser Maschinen, ihre Qualitätskriterien sowie Beschaffungsmöglichkeiten zu verstehen, um fundierte Kaufentscheidungen zu treffen. Dieser Artikel beleuchtet zentrale Aspekte bei der Auswahl einer Monoblock-Flüssigkeitsabfüllmaschine, geht auf häufige Bedenken von Käufern ein und liefert praktische Einblicke, um informierte Entscheidungen zu erleichtern.
Bewertung der Qualität von Monoblock-Flüssigkeitsabfüllmaschinen für Großbestellungen
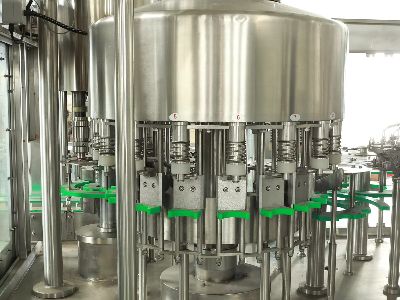
Bei der Planung von Großbestellungen von Monoblock-Flüssigkeitsabfüllmaschinen steht die Qualitätsbewertung im Vordergrund. Wichtige Qualitätskriterien umfassen die verwendeten Konstruktionsmaterialien, die Einhaltung branchenüblicher Standards durch die Maschine sowie der Ruf des Herstellers. So bieten beispielsweise aus Edelstahl gefertigte Maschinen Langlebigkeit und einfache Reinigung – beides entscheidend für die Aufrechterhaltung der Hygiene in der Lebensmittel- und Getränkeproduktion.
Käufer sollten außerdem die Zertifizierungen des Herstellers prüfen, beispielsweise ISO 9001 und CE, die auf die Einhaltung internationaler Qualitätsstandards hinweisen. Darüber hinaus kann die Begutachtung früherer Projekte oder das Einholen von Referenzen Einblicke in die Zuverlässigkeit des Lieferanten sowie in die Leistungsfähigkeit seiner Maschinen bei praktischen Anwendungen geben.
Die Überprüfung der Maschinenleistung anhand von Mustern oder Probelauf ist eine weitere wirksame Methode zur Qualitätsbewertung. Dazu zählen beispielsweise die Beurteilung der Füllgenauigkeit, der Geschwindigkeit und der Bedienfreundlichkeit der Maschine – um sicherzustellen, dass sie die spezifischen Anforderungen Ihrer Produktionslinie erfüllt.